


В цепочке процесса ротационного формования этап нагрева и спекания часто считается техническим центром — расплавление порошка, устранение пузырьков и гомогенизация расплава, каждый шаг критически важен для успеха формования. Однако ценность этапа охлаждения долгое время недооценивалась. Большинство заводов сводят его к пассивному ожиданию «пусть остынет». Операторы определяют момент раскрытия формы исключительно по опыту, а переключение между воздушным и водяным охлаждением производится на глаз. Такой грубый подход скрывает важный факт: процесс охлаждения оказывает гораздо большее влияние на конечные характеристики изделия, чем принято считать — от жёсткости и ударной вязкости до размерной стабильности, степени коробления и даже срока службы.
По мере того как изделия ротационного формования становятся крупнее, точнее и функциональнее, некогда игнорируемый процесс охлаждения превратился в ключевую переменную для управления выходом годной продукции и обеспечения стабильного качества. Сегодня, опираясь на практический опыт производства, мы подробно разберём логику охлаждения при ротационном формовании, различные методы охлаждения, поэтапный контроль и практические советы по избежанию типичных ошибок.
I. Охлаждение — это не просто снижение температуры, а ключевой этап фиксации эксплуатационных характеристик
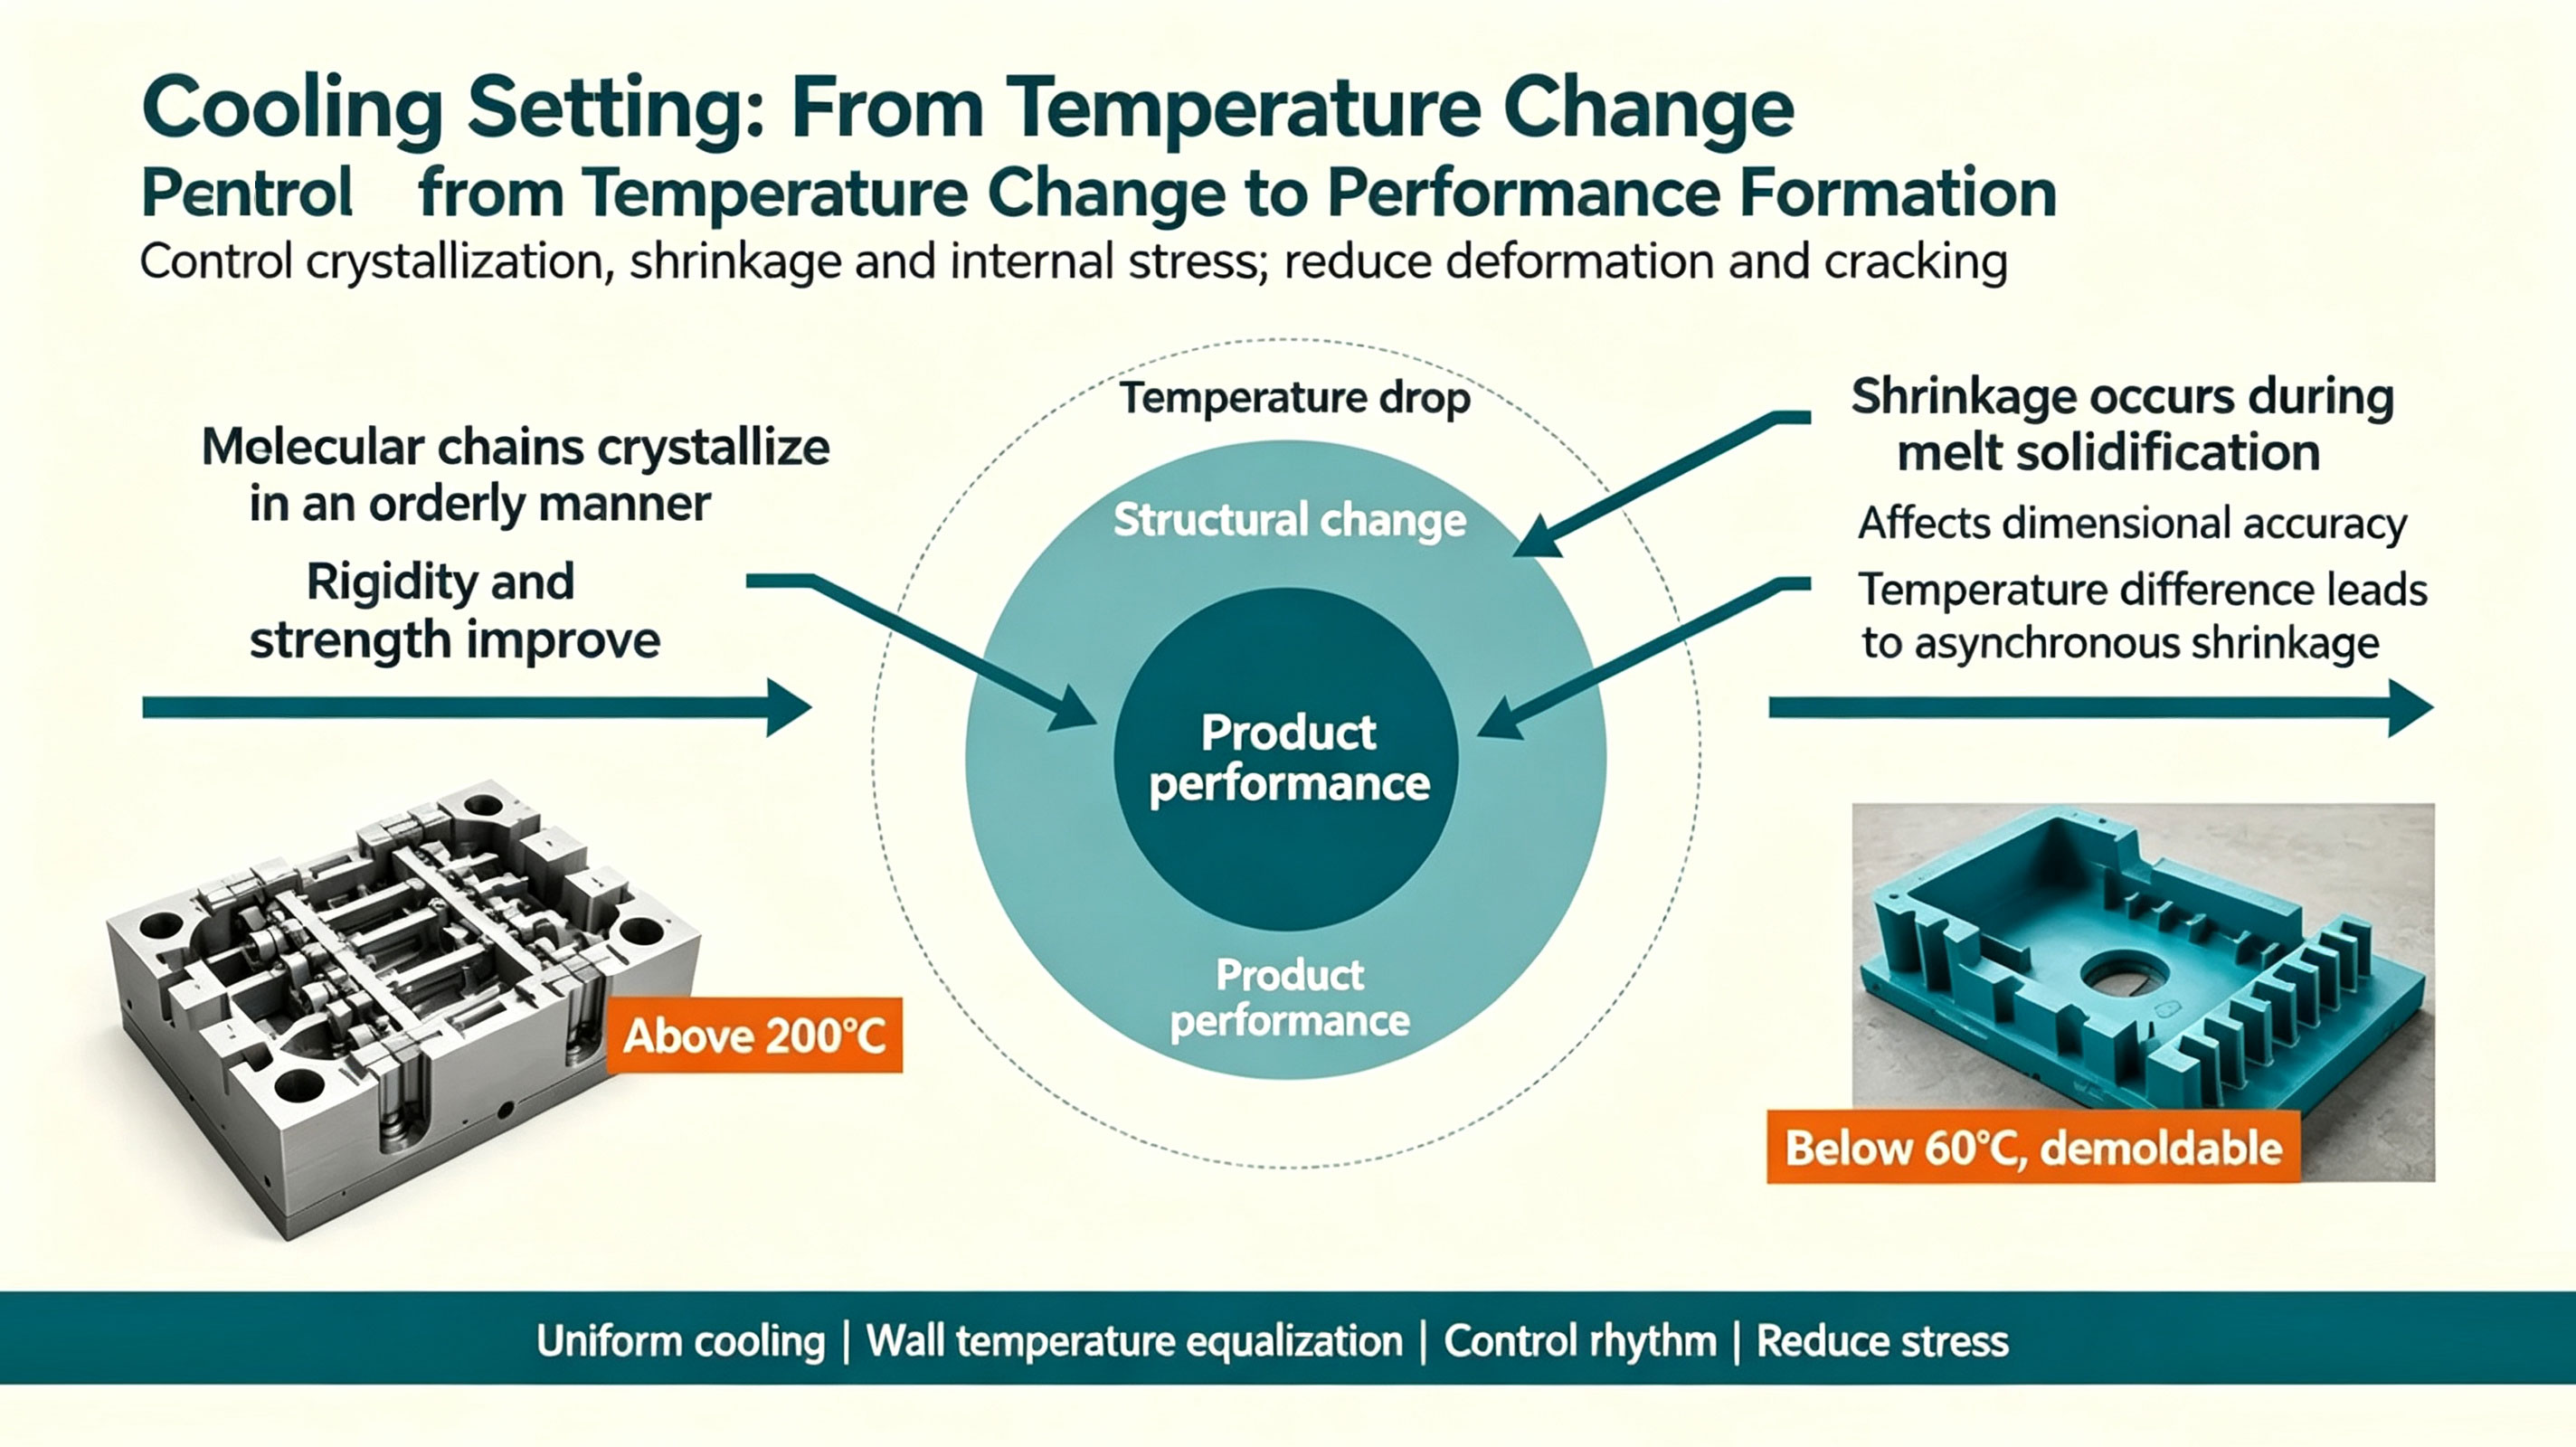
После извлечения формы из нагревательной печи внутренняя температура полимерного расплава обычно составляет выше 180℃, и перед распалубкой её необходимо охладить ниже 70℃. В ходе охлаждения в полимере происходит ряд микроструктурных изменений, которые напрямую фиксируют конечные характеристики изделия. Эти изменения охватывают три ключевых аспекта:
1. Молекулярные цепи упорядочиваются и кристаллизуются, что однозначно определяет ключевые механические свойства детали — жёсткость и прочность;
2. Переход из расплава в твёрдое состояние вызывает объёмную усадку, и темп охлаждения напрямую определяет, будет ли усадка равномерной, влияя на размерную точность изделия;
3. Перепады температур вызывают асинхронную усадку, генерируя внутренние напряжения, которые «замораживаются» внутри детали, создавая скрытые риски коробления и растрескивания.
Микроуровень: сферолитная структура — что определяет предел характеристик продукции
В процессе охлаждения внутри пластика образуются мельчайшие сферолитные частицы. Размер, плотность и распределение этих сферолитов являются корневой причиной различий в качестве при использовании одного и того же сырья и одной и той же формы с разными режимами охлаждения. Медленное охлаждение формирует крупные сферолиты, с широкими зазорами между кристаллами, где концентрируются напряжения, что делает изделие крайне склонным к растрескиванию при ударных нагрузках. Быстрое охлаждение формирует мелкие, равномерно распределённые сферолиты, которые переплетаются друг с другом, значительно повышая ударную вязкость и стабильность материала.
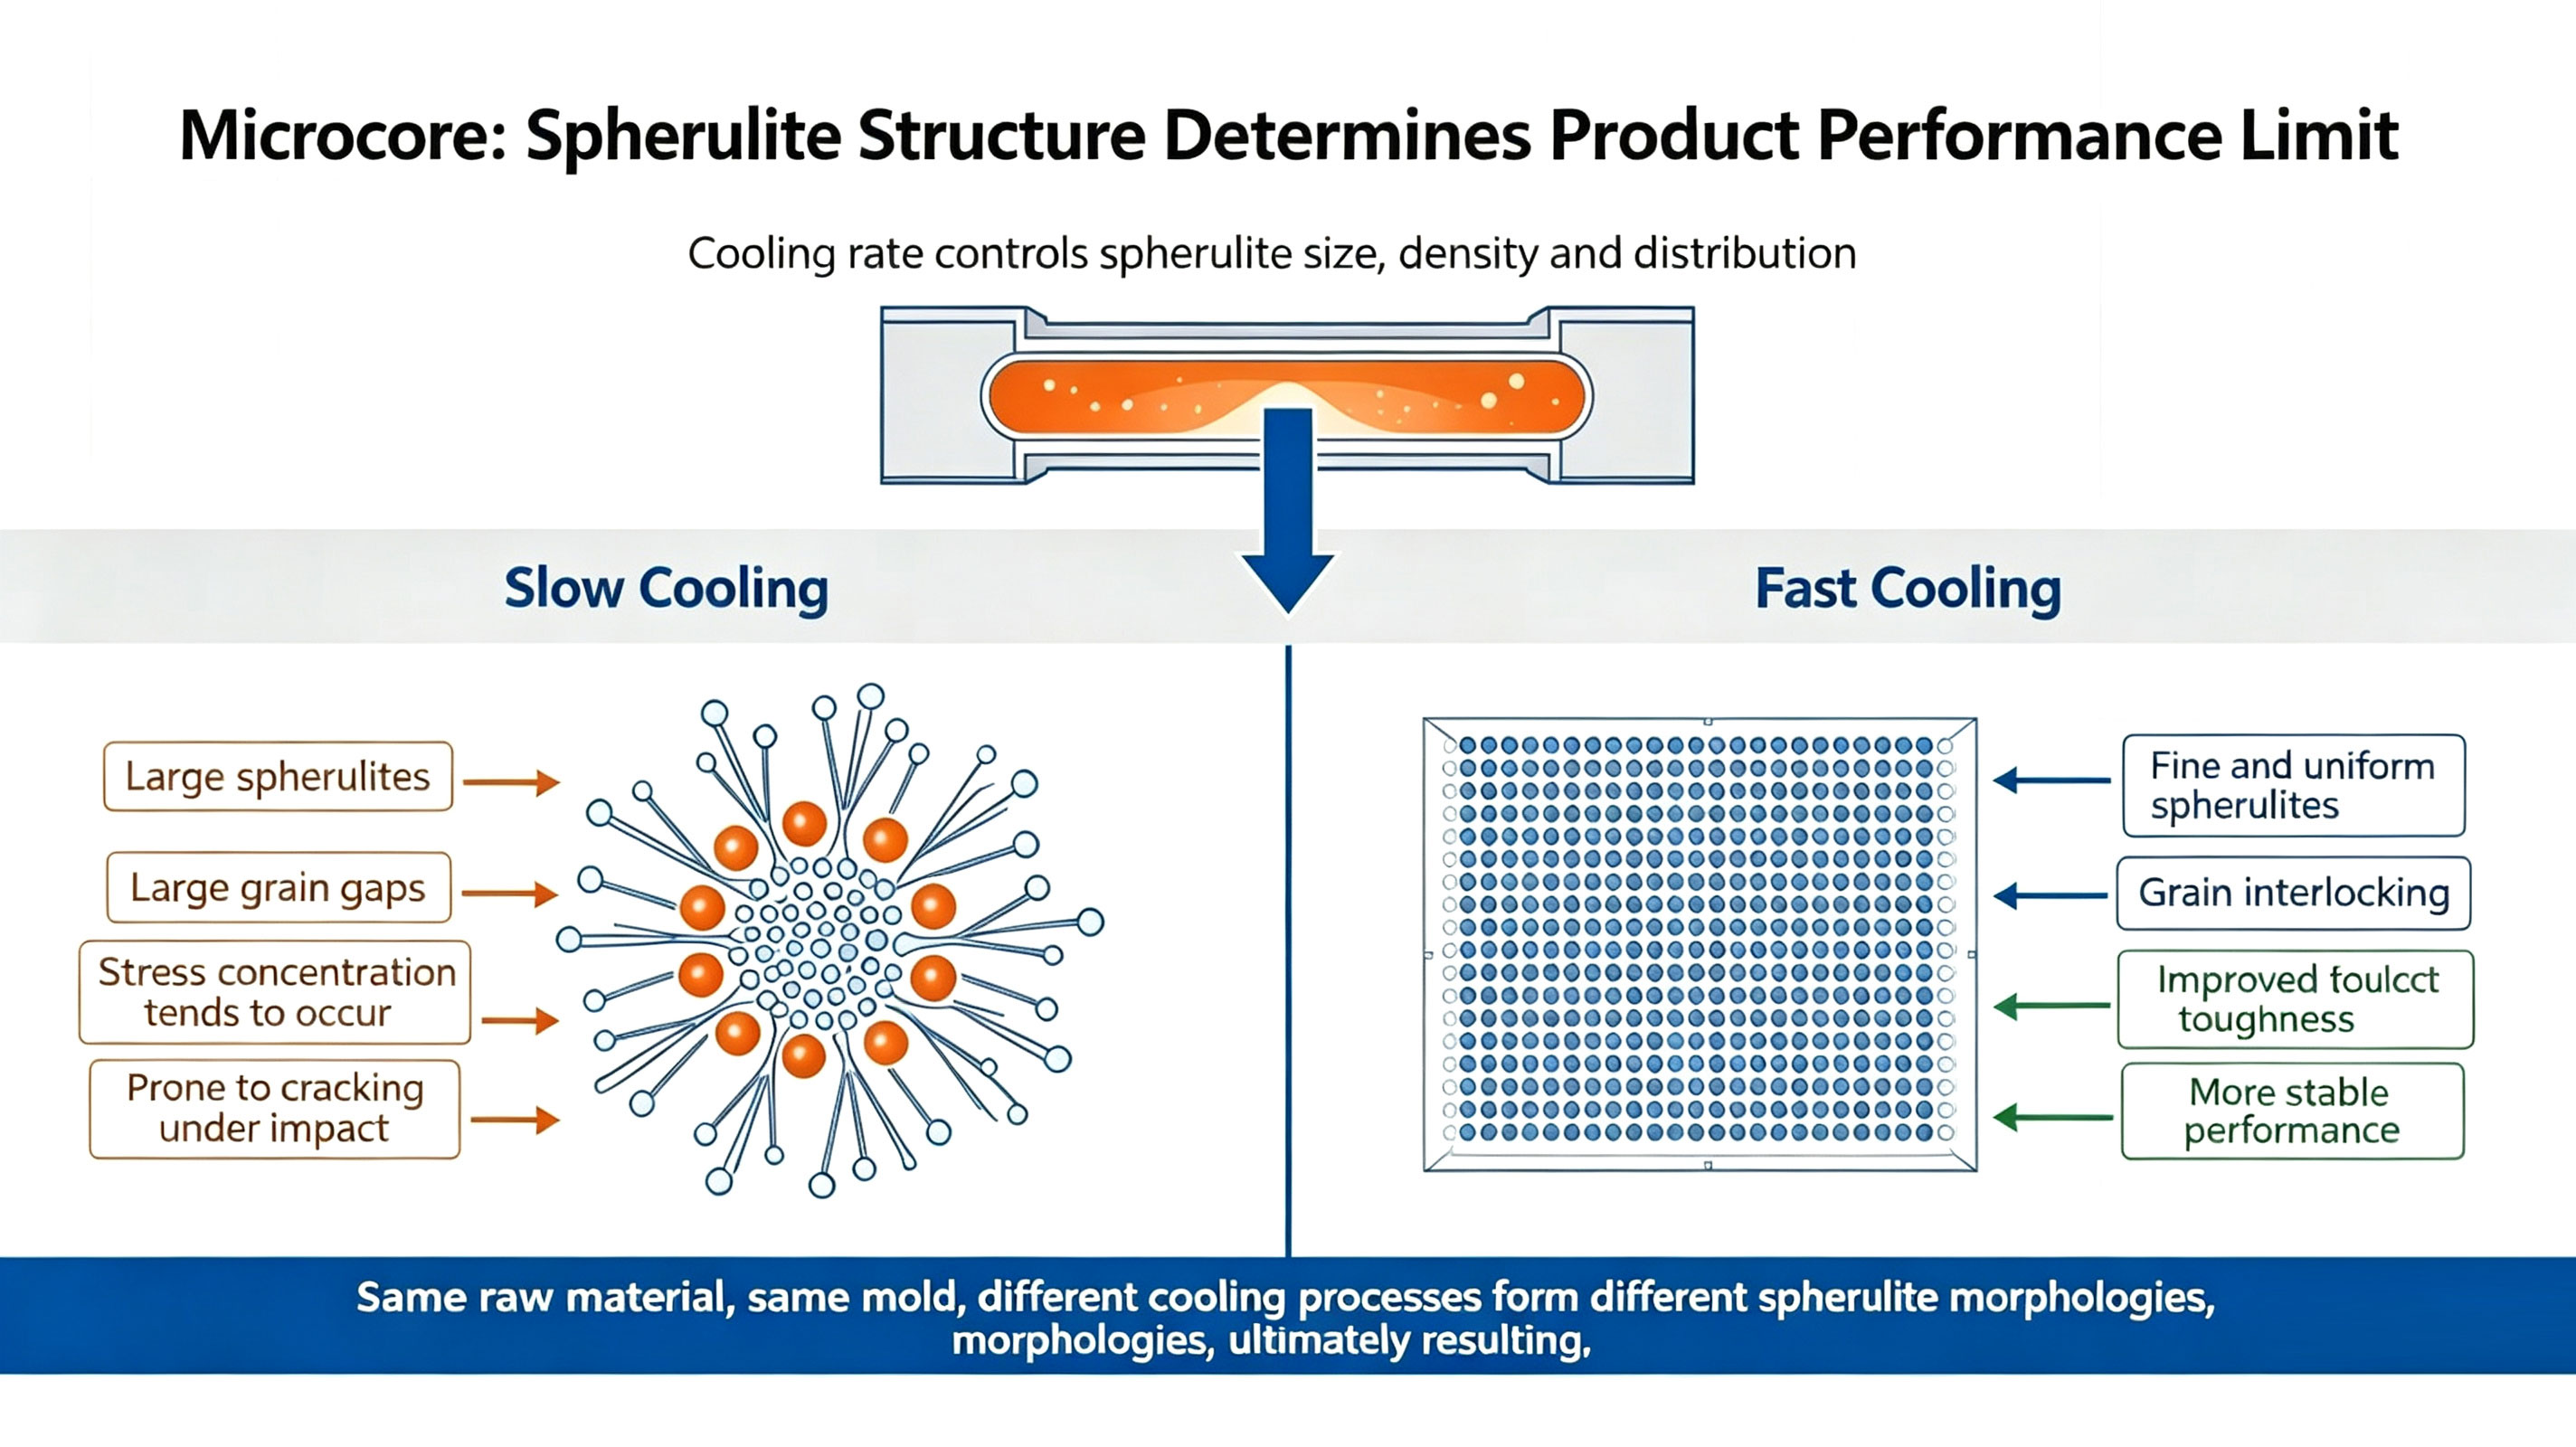
Из-за закономерностей формирования сферолитов скорость охлаждения и характеристики продукции связаны обратно-пропорциональной зависимостью — универсальных стандартных параметров не существует. Процесс необходимо подбирать под конкретное применение изделия.
Если этап нагрева — это «приготовление сырья», то этап охлаждения — это «фиксация финальной структуры и качества». При одном и том же сырье, одной и той же форме и одинаковых параметрах нагрева, только разница в процессе охлаждения может привести к резкому контрасту между годной и бракованной деталью.
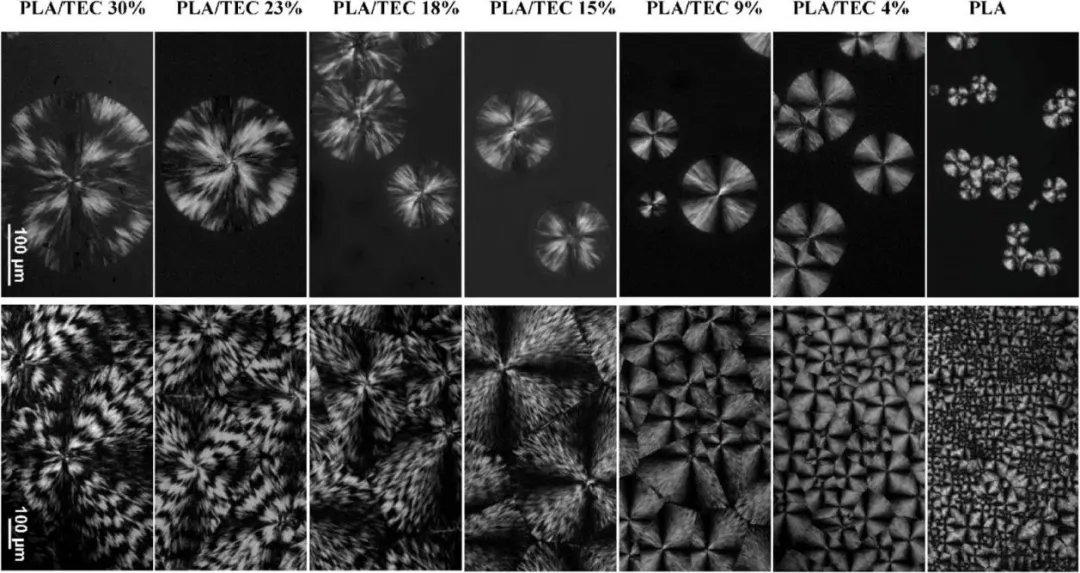
Микроскопическая морфология сферолитов полимера. Источник изображения: ResearchGate
II. Четыре основных метода охлаждения: особенности, преимущества и недостатки, сферы применения
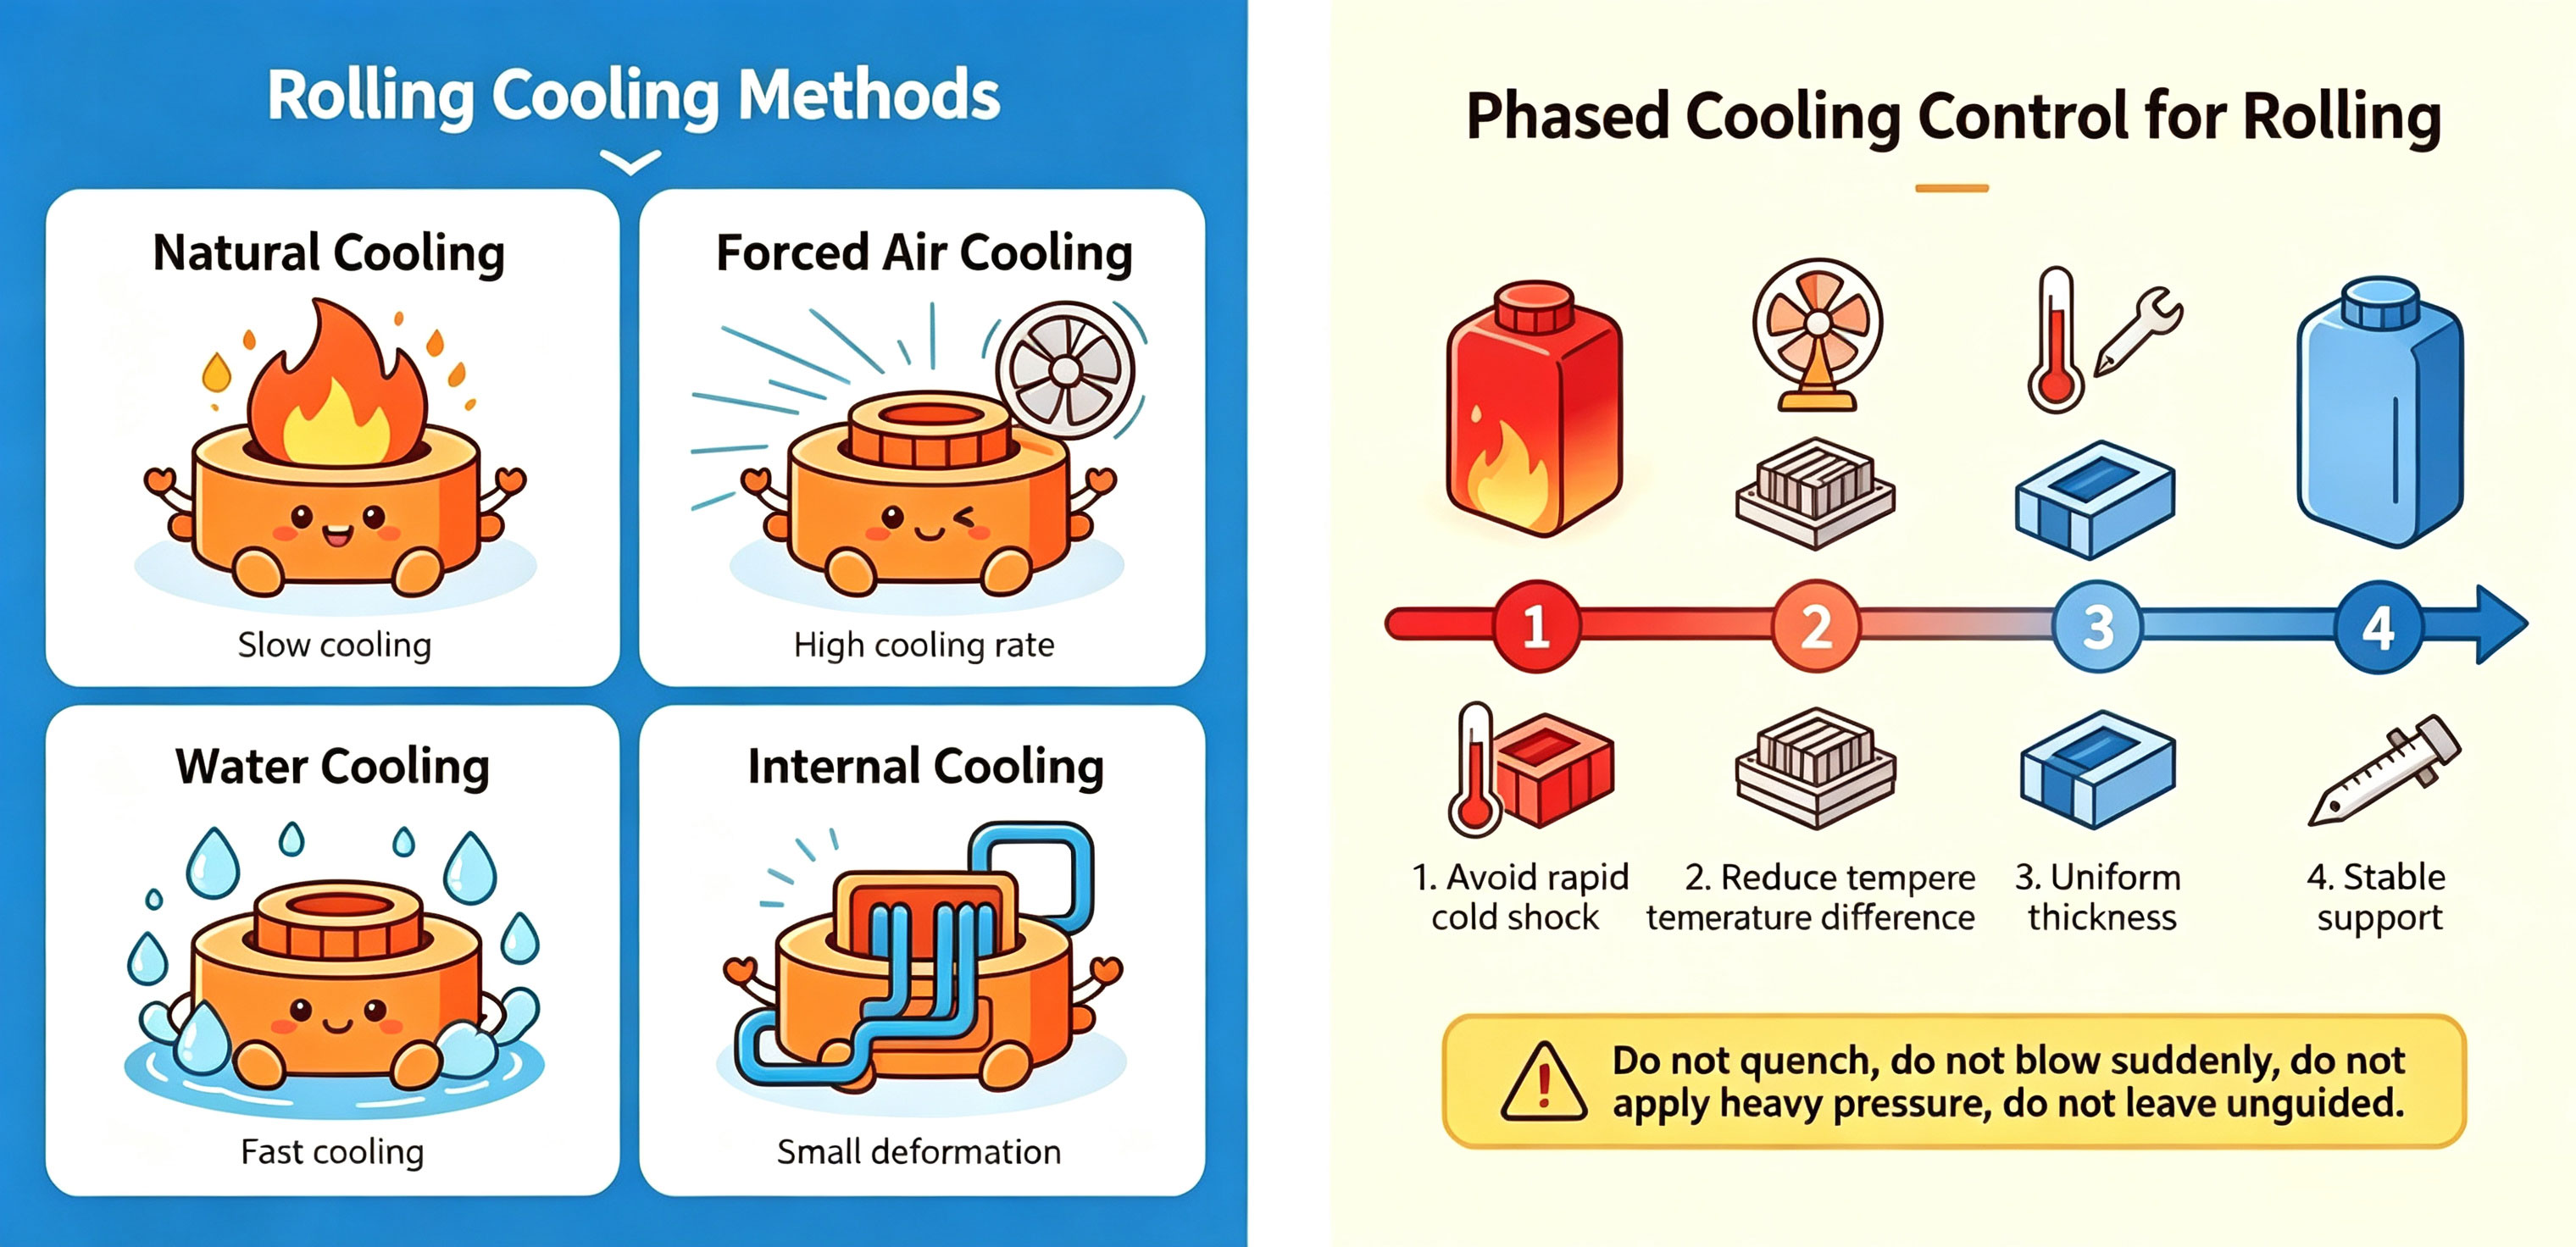
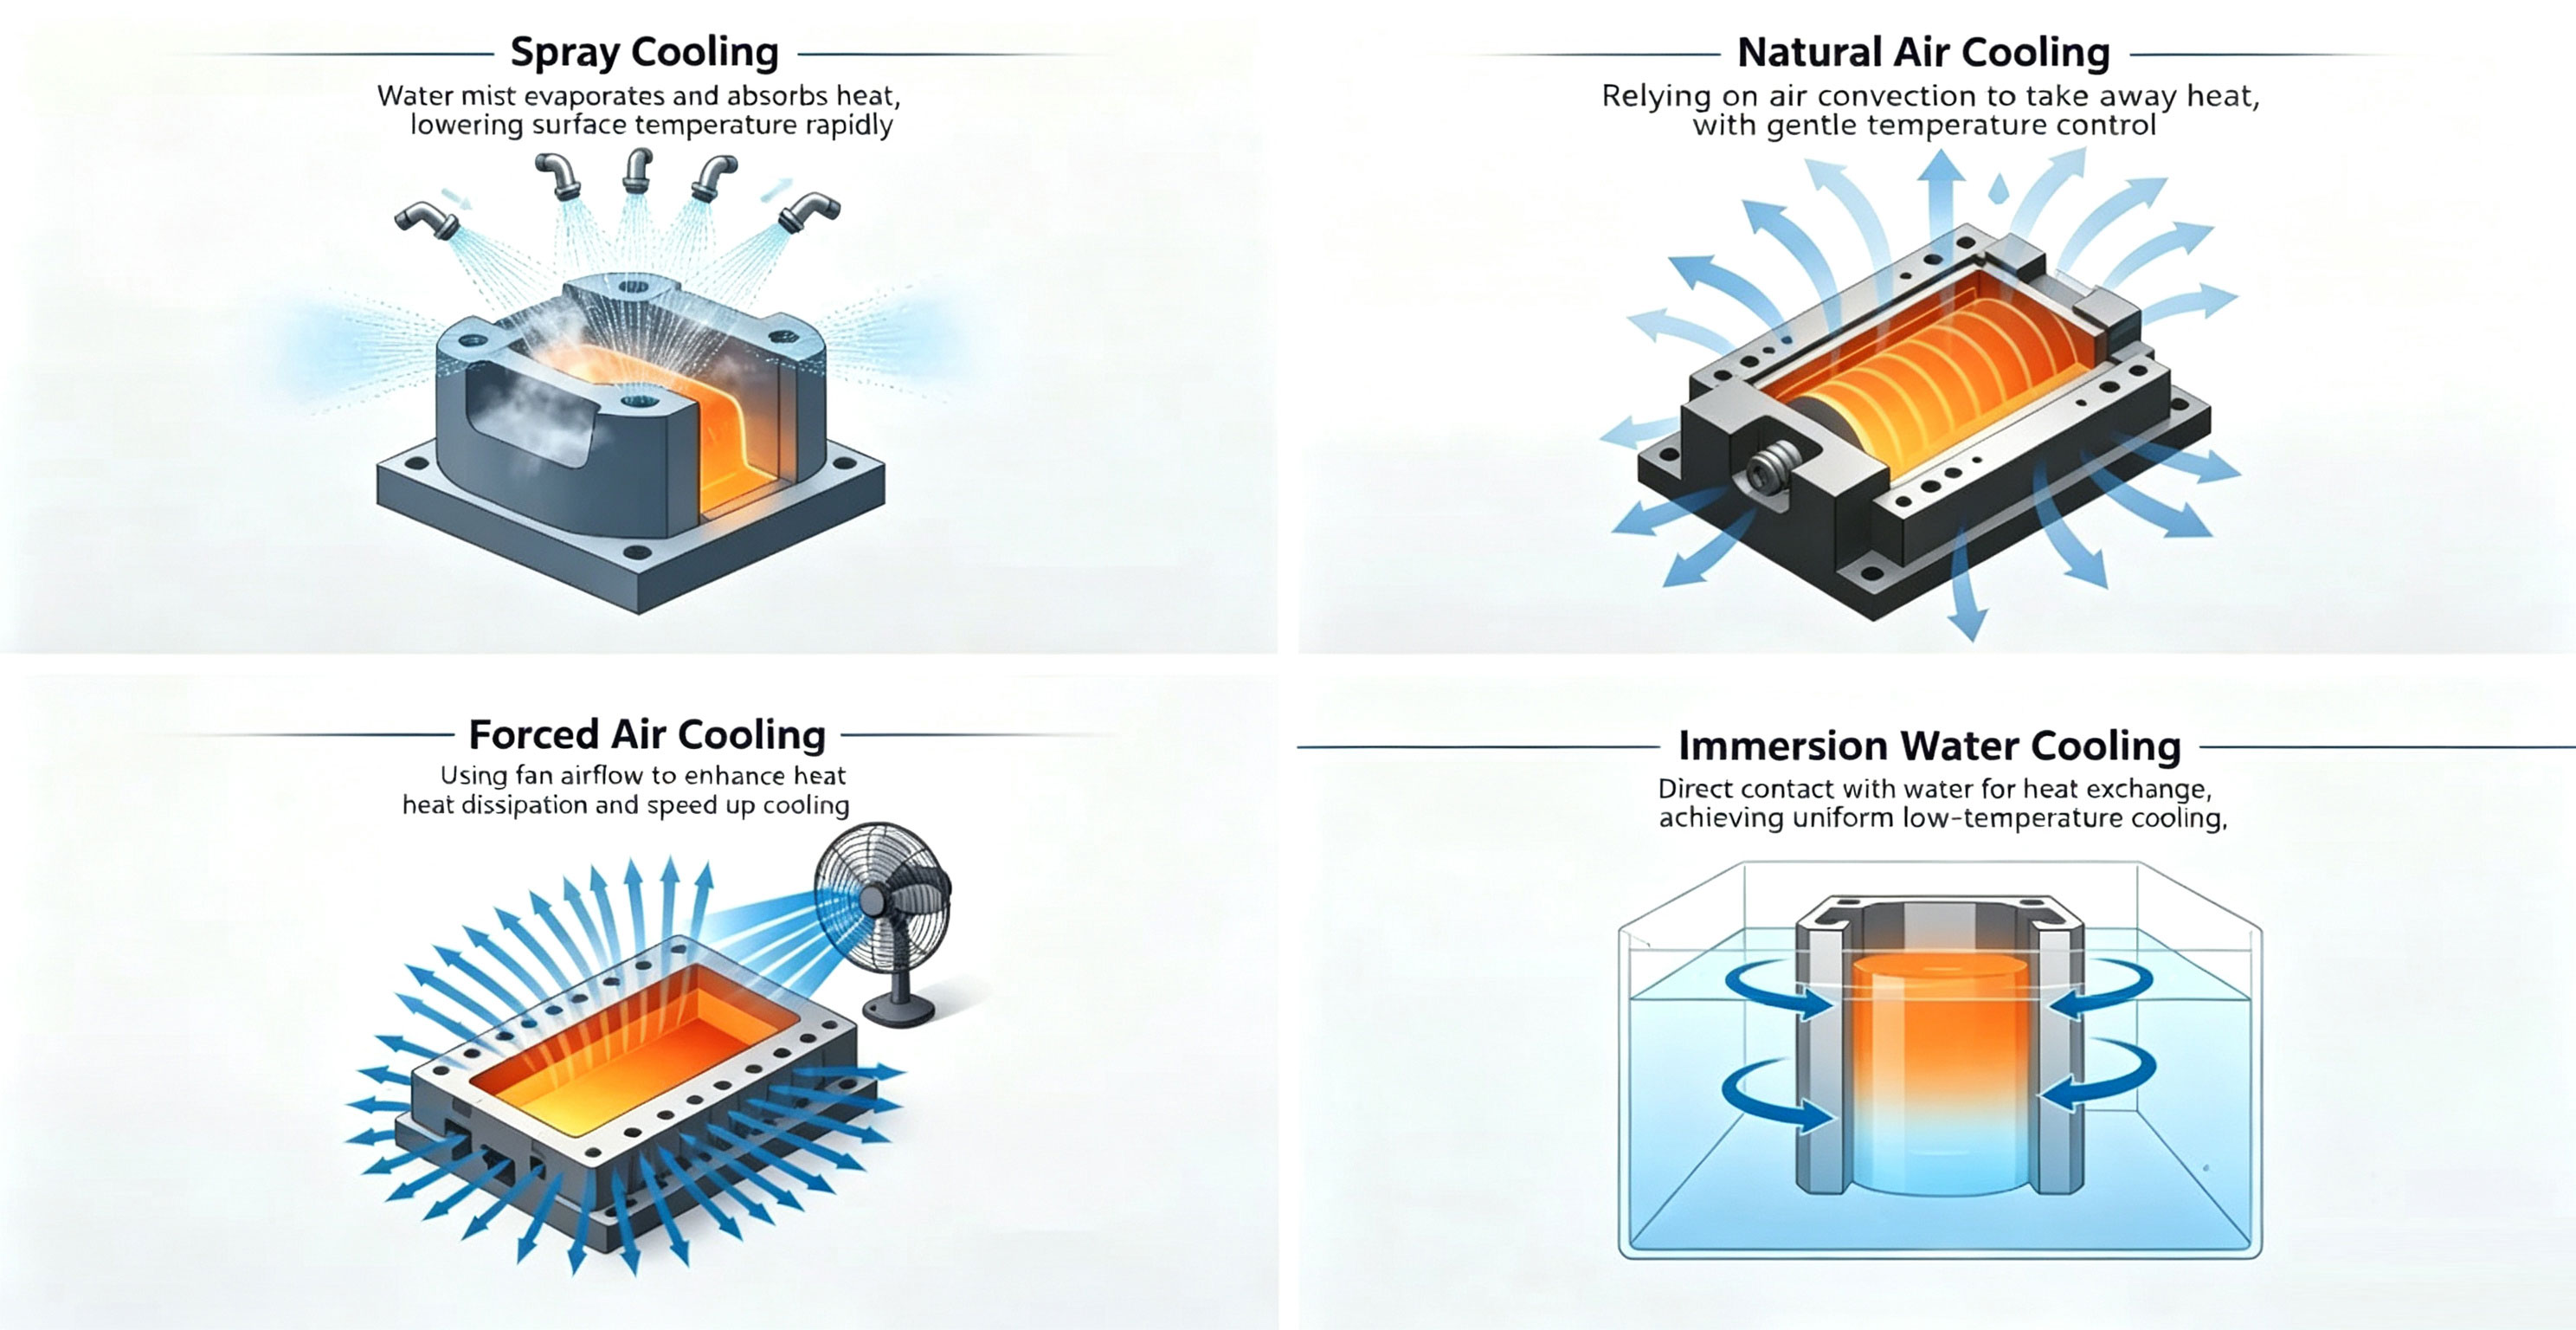
В индустрии ротационного формования применяются четыре распространённых метода охлаждения — естественное воздушное охлаждение, принудительное воздушное охлаждение, распылительное охлаждение и погружное водяное охлаждение. Каждый метод существенно различается по эффективности охлаждения, качеству результата и областям применения. Правильный выбор зависит от конкретных производственных задач:
1. Естественное воздушное охлаждение
Не требует оборудования — форму просто оставляют остывать самостоятельно. Ключевое преимущество — равномерная температура по всей форме, минимальные термические напряжения и практически нулевой риск коробления, что обеспечивает наилучшую размерную точность. Основной недостаток — длительный цикл охлаждения и низкая пропускная способность. Метод лучше всего подходит для высокоточных, тонкостенных, малосерийных изделий на заказ.
2. Принудительное воздушное охлаждение
Наиболее широко применяемый метод охлаждения в отрасли — вентиляторы подают воздух для ускоренного охлаждения, что значительно эффективнее естественного. Ключевая практическая проблема — равномерность подачи воздуха: обдув с одного направления может создать разницу температур 20-30℃ между наветренной и подветренной сторонами формы, что напрямую вызывает коробление изделия. Рекомендуемая оптимизация — расположение вентиляторов под разными углами или снижение скорости вращения формы на начальной стадии охлаждения для обеспечения равномерного обдува всех поверхностей.
3. Распылительное охлаждение
Водяной туман распыляется на форму, используя испарение для быстрого отвода тепла — эффективнее принудительного воздушного охлаждения. Основной недостаток — тенденция к образованию локальных холодных зон: неравномерное осаждение водяного тумана может вызвать локальную разницу температур формы до 20-30℃, создавая структурные слабые места в изделии. Лучшая отраслевая практика — использование импульсного режима распыления — прерывистое охлаждение для предотвращения резких перепадов температур и минимизации общих температурных колебаний.
4. Погружное водяное охлаждение
Форма полностью погружается в воду для охлаждения — самый быстрый из четырёх методов. Однако имеет очень ограниченную область применения. С одной стороны, экстремальный температурный перепад вызывает асинхронную усадку внутренних и наружных поверхностей изделия, фиксируя большое количество остаточных напряжений в материале. С другой стороны, брызги воды могут попадать на механизм вращения, ускоряя коррозию. Этот метод подходит только для ультрасерийных тонкостенных стандартных деталей и не рекомендуется для подавляющего большинства изделий ротационного формования.
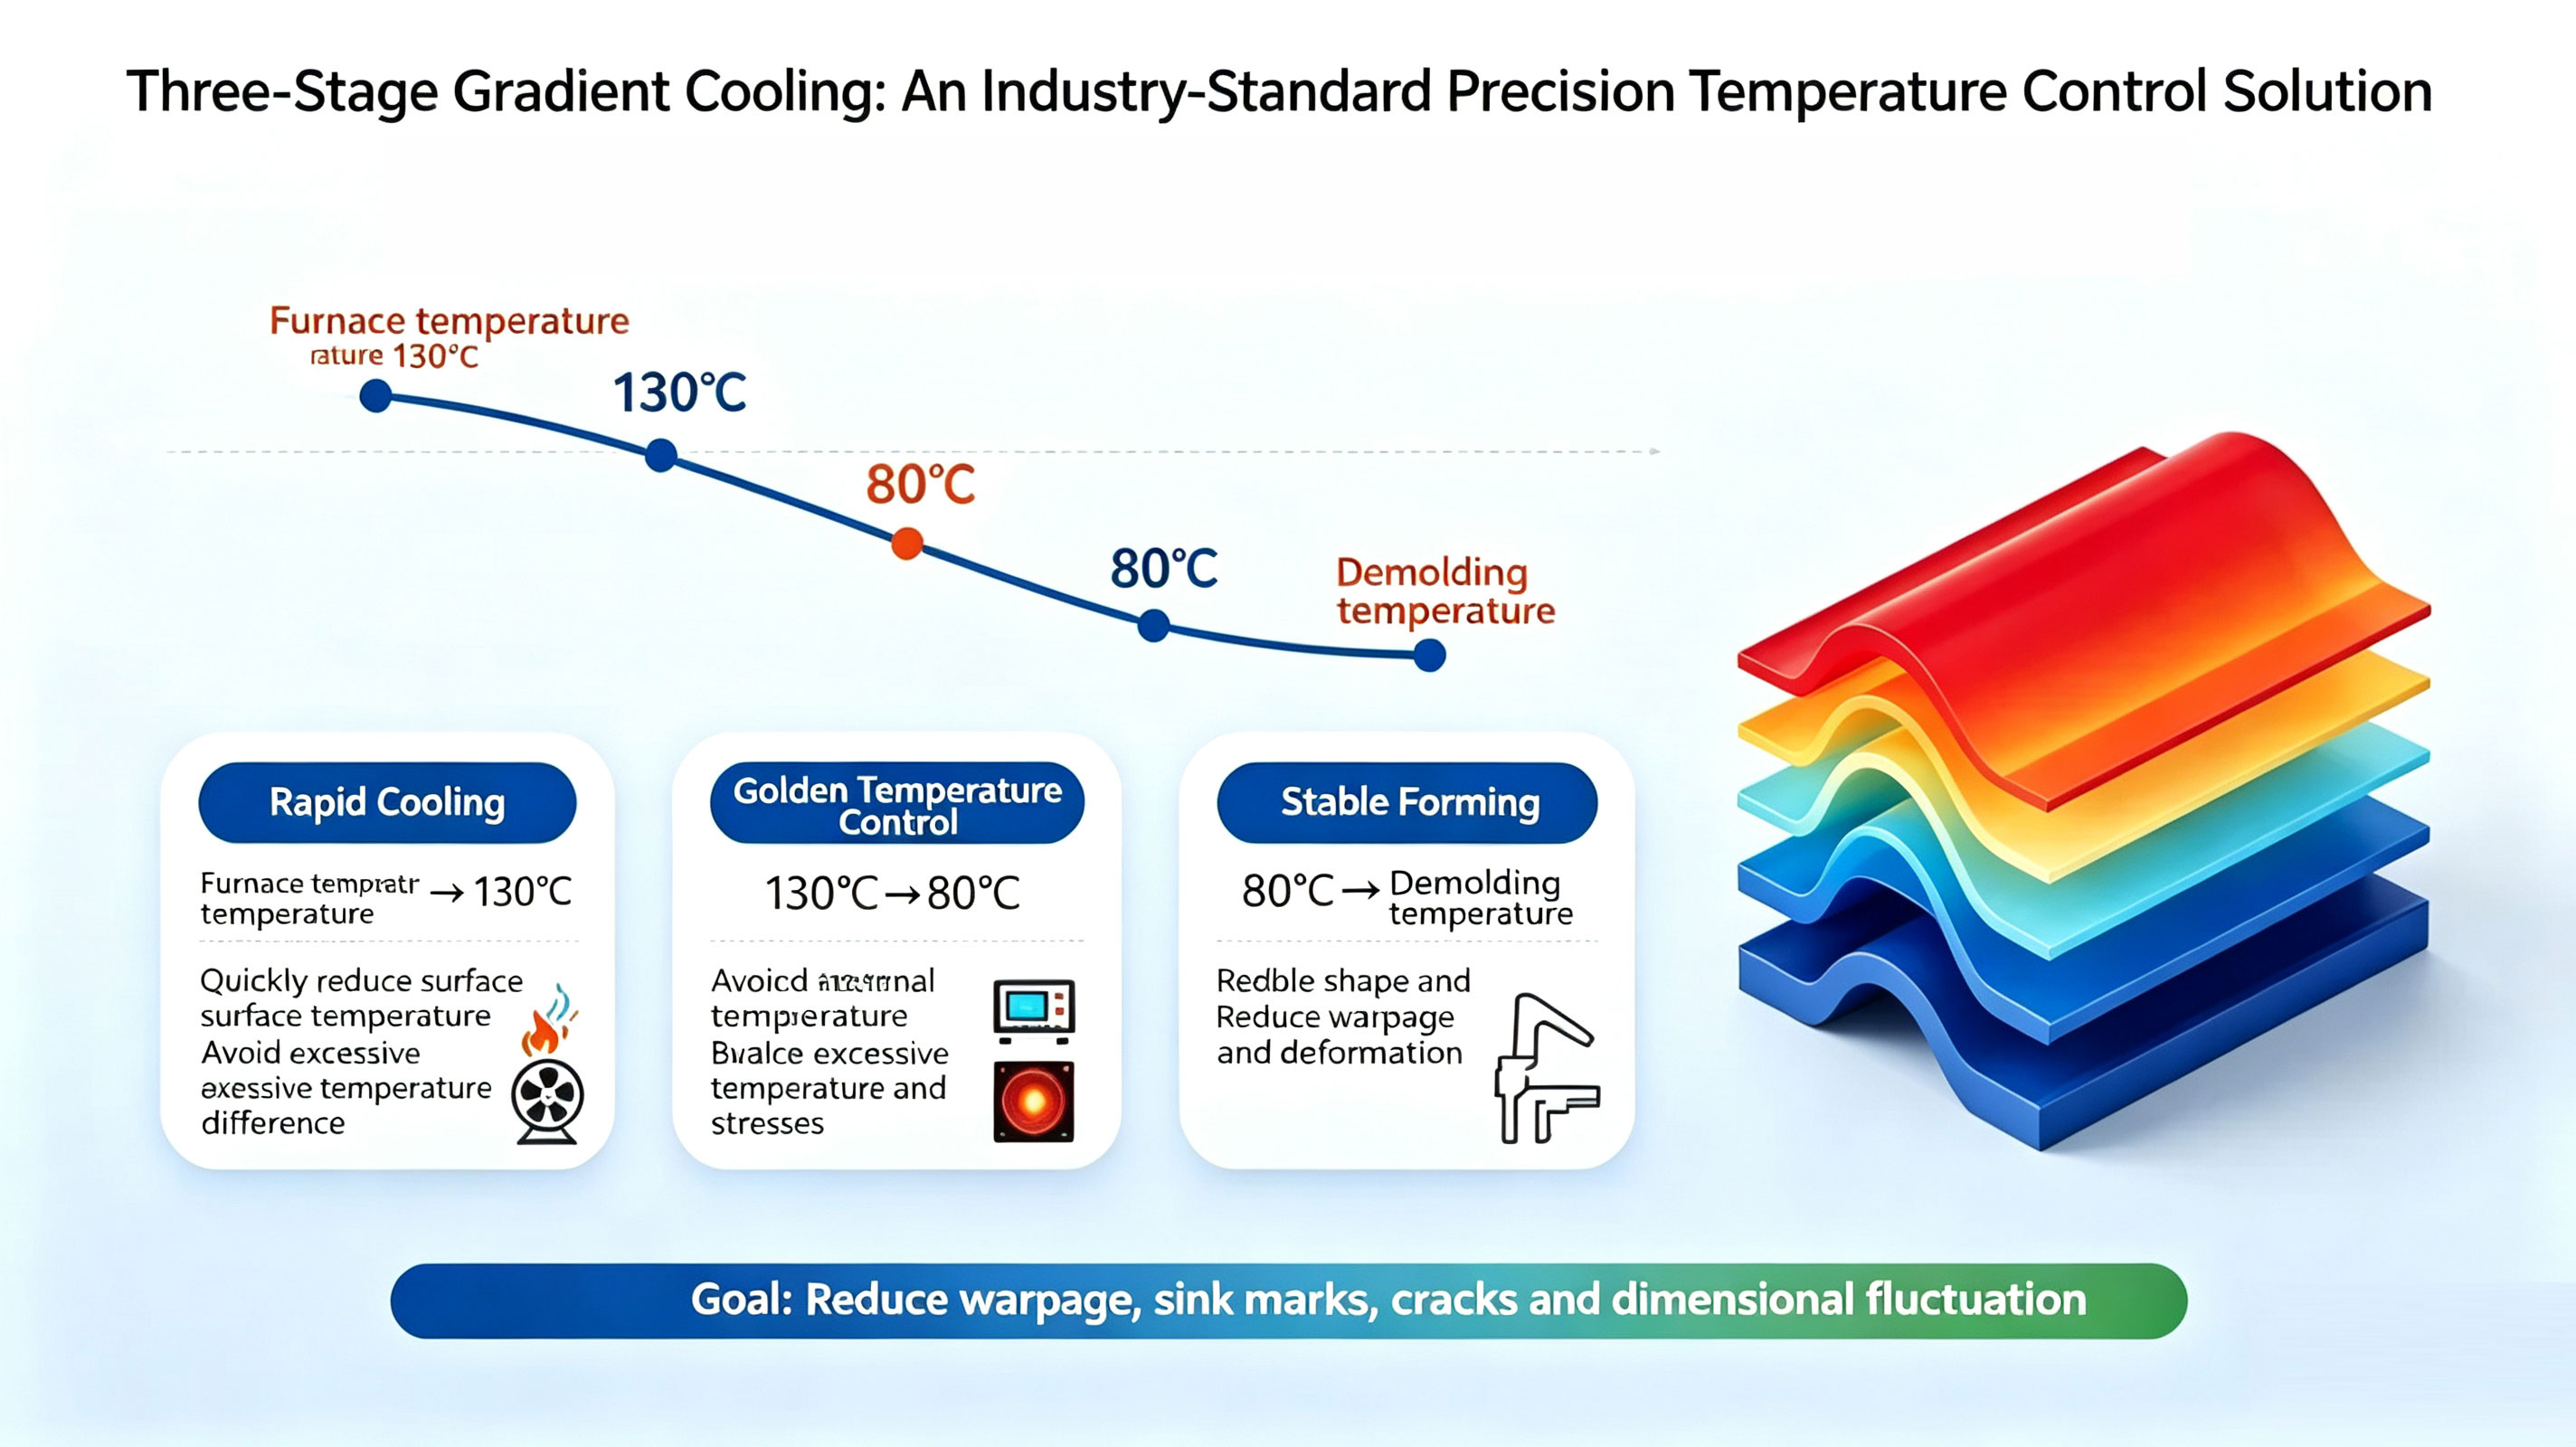
III. Трёхэтапное градиентное охлаждение: отраслевой стандарт точного температурного контроля
Традиционный грубый подход «равномерное охлаждение повсюду» крайне подвержен неравномерности напряжений, короблению и недостаточной ударной вязкости. Зрелое, стандартизированное решение в отрасли — трёхэтапный процесс градиентного охлаждения с точным контролем температурных зон, обеспечивающий баланс между эффективностью производства и качеством продукции:
Этап 1: Зона быстрого охлаждения (температура печи → 130℃)
В этом температурном диапазоне полимерный расплав имеет низкую вязкость и высокую пластичность, поэтому быстрое охлаждение не генерирует остаточных внутренних напряжений. Можно использовать объёмный принудительный обдув или распыление низкого расхода для эффективного сокращения производственного цикла и увеличения пропускной способности.
Этап 2: Зона точного контроля — «золотой диапазон» (130℃ → 80℃; полиэтилен наиболее активно кристаллизуется в диапазоне 110-120℃)
Это наиболее критический температурный диапазон в процессе охлаждения ротационного формования и стадия наиболее активной кристаллизации полимера. Скорость охлаждения здесь напрямую определяет кристаллическую структуру, жёсткость, ударную вязкость и размерную стабильность изделия. При слишком быстром охлаждении молекулярные цепи не успевают полностью упорядочиться, что приводит к неполной кристаллизации и недостаточной жёсткости. При слишком медленном охлаждении формируются крупные сферолиты, снижающие ударную стойкость материала. На практике необходимо переключиться на мягкий режим охлаждения — уменьшить расход воздуха, прекратить интенсивное распыление и стабилизировать скорость охлаждения для обеспечения равномерной упорядоченной кристаллизации.
Этап 3: Зона стабильного формования (80℃ → температура распалубки)
Ниже 80℃ пластик по существу завершил отверждение и кристаллизацию, значительных изменений свойств не происходит. Ключевая цель этого этапа — стабильно охладить до безопасной температуры распалубки (ниже 70℃). Можно использовать естественное охлаждение или низкоскоростной обдув. Категорически нельзя допускать высокотемпературную распалубку — это вызывает высвобождение напряжений, деформацию изделия и отклонения размеров.
Практический метод измерения температуры
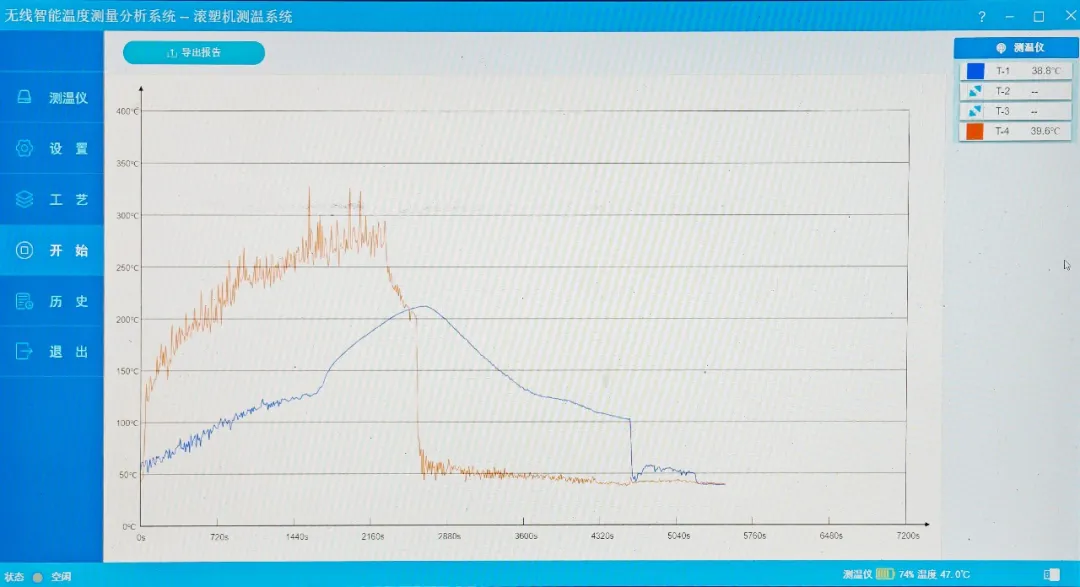
Вращение формы затрудняет показания датчиков внутри полости, а измерения температуры наружной стенки подвержены тепловому запаздыванию. Отраслевой полевой метод — установка термопар симметрично на наружной стенке формы, предварительная калибровка данных разницы внутренней и наружной температур и точное определение температуры полости по показаниям наружной стенки — что обеспечивает точный контроль темпа охлаждения на каждом этапе.
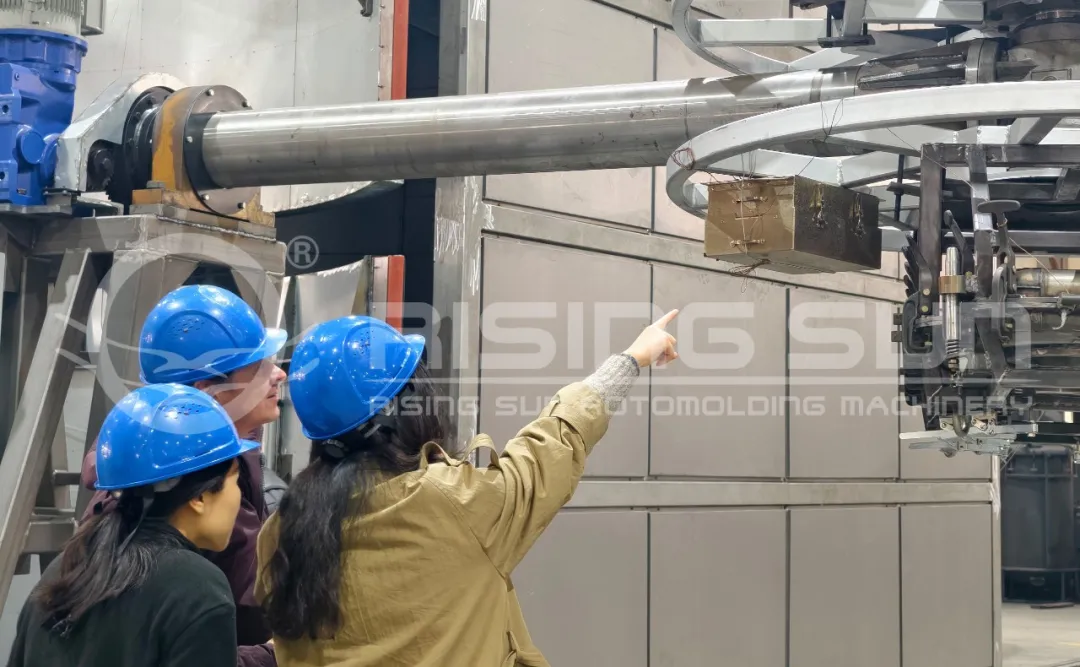
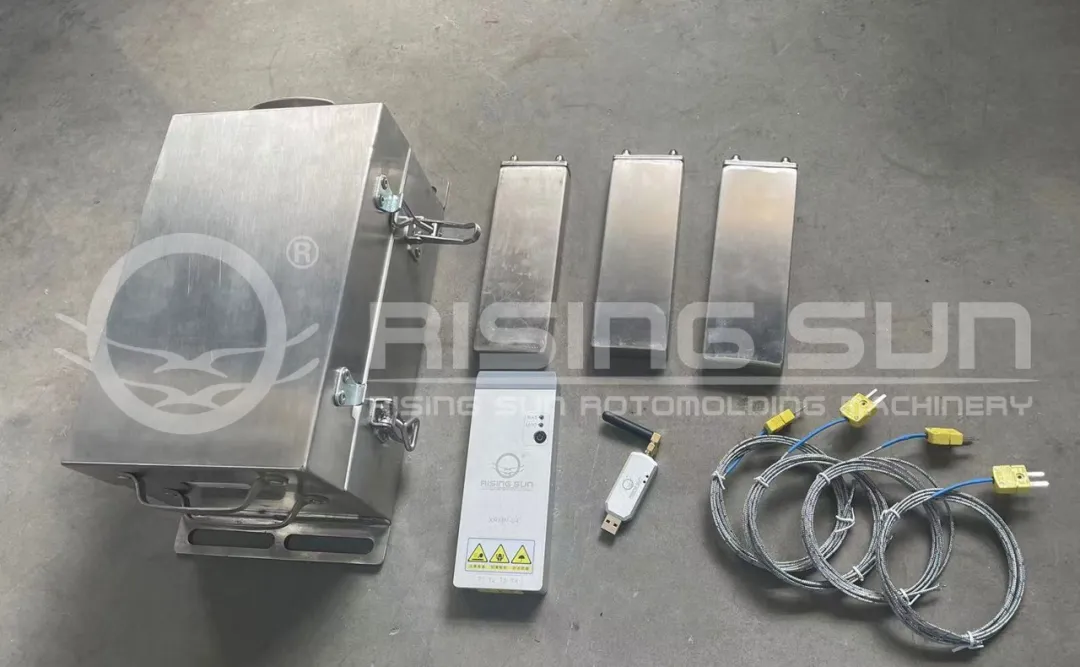
Rising Sun Rotomolding Machinery выходит за рамки обычных ограничений измерения температуры с помощью собственной технологии прецизионного мониторинга температуры внутри формы. Эта система напрямую собирает реальную температуру формования из сердцевины полости формы — без дифференциального преобразования, без задержки данных — точно фиксируя темп охлаждения во всех температурных зонах и реально отражая полный температурный профиль на протяжении всего процесса охлаждения изделия.
IV. Интеграция процессов: согласование охлаждения с параметрами всего производственного цикла
Процесс охлаждения — не изолированный шаг. Он должен быть глубоко интегрирован с проектированием формы, профилями нагрева, производственной средой и стандартами распалубки — скорректирован системно для достижения стабильного массового производства:
1. Адаптация структуры формы (предварительное планирование): Сложные формы с толстыми стенками, неправильной формы, с рёбрами жёсткости медленно рассеивают тепло. На этапе проектирования изделия и разработки формы необходимо заранее спланировать пути охлаждения с достаточным запасом, чтобы избежать структурных дефектов от перепадов температур при массовом производстве.
2. Баланс циклов нагрева и охлаждения: Оптимальное отраслевое соотношение времени нагрева и охлаждения составляет 1:1,2–1:1,5. Более медленный темп охлаждения улучшает размерную стабильность, но снижает пропускную способность; ускоренное охлаждение повышает эффективность, но рискует пожертвовать ударной вязкостью и стабильностью. Баланс необходимо определять исходя из требований к точности и характеристикам изделия.
3. Адаптация к условиям окружающей среды: Высокая температура и высокая влажность в южных регионах летом снижают эффективность теплообмена распылительного охлаждения. Следует соответствующим образом увеличить время охлаждения и скорректировать интервалы распыления, чтобы избежать колебаний характеристик из-за недостаточного охлаждения.
4. Красная линия температуры распалубки: Строго соблюдать стандарт распалубки ниже 70℃. Чем выше температура распалубки, тем интенсивнее высвобождение напряжений, а риск коробления и отклонений размеров возрастает экспоненциально. Высокотемпературная принудительная распалубка категорически запрещена.
Заключение: Точный контроль охлаждения — основа высококачественного производства ротационного формования
В индустрии ротационного формования давно укоренилось ошибочное мнение о чрезмерном акценте на нагреве в ущерб охлаждению. На самом деле, если нагрев обеспечивает правильное формирование детали, то именно тонко контролируемый процесс охлаждения действительно определяет размерную точность, механические характеристики и структурную стабильность — именно то, что отличает превосходные изделия от посредственных. Отказ от охлаждения «по опыту» и переход к стандартизированному, поэтапному градиентному температурному контролю — необходимое условие для повышения качества, обеспечения стабильности и снижения отходов в производстве ротационного формования.
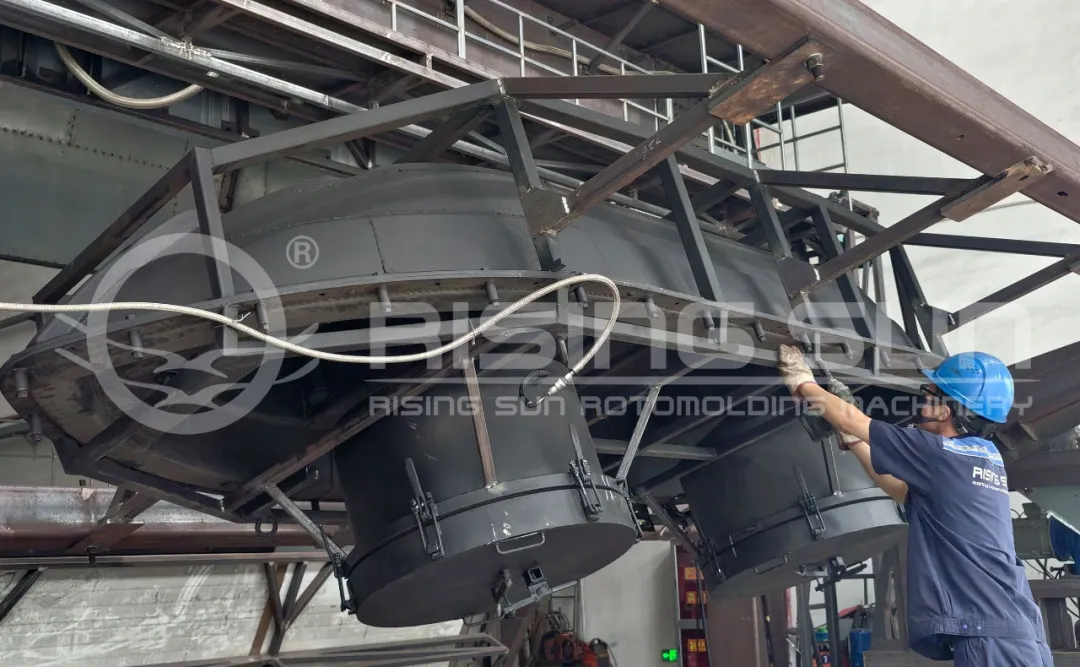
Имея более двадцати лет опыта в ротационном формовании, Rising Sun Rotomolding Machinery глубоко вовлечена в итерацию производственных процессов на передовой, построив стандартизированную систему управления градиентным охлаждением, адаптируемую к множеству категорий продукции и условий работы. Используя возможности поэтапного температурного контроля и динамической настройки процессов, мы оптимизируем темп охлаждения, балансируем температурное поле по всей форме и заблаговременно предотвращаем проблемы массового производства, такие как коробление, неравномерная ударная вязкость и отклонения размеров, прямо у источника.
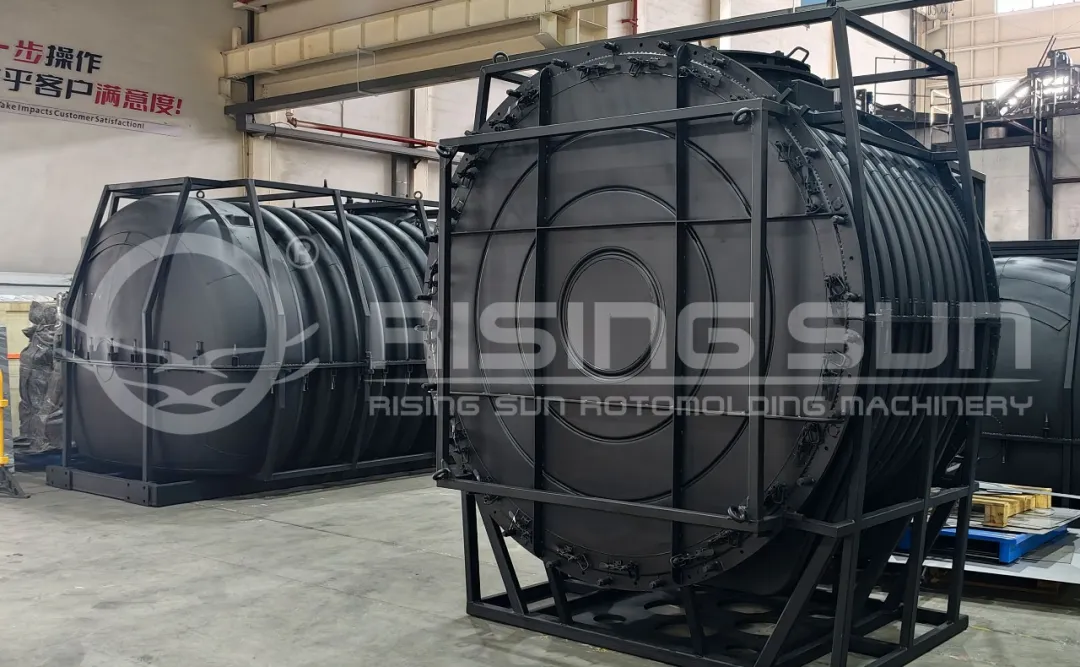
Мы принимаем заказы на отладку процессов, разработку образцов и серийное производство крупных, сложных и высокоточных изделий ротационного формования, помогая клиентам стабилизировать качество и снизить производственные потери.
Rising Sun Rotomolding Machinery продолжает совершенствовать процессы точного производства. Приветствуется обмен опытом и дискуссии в отрасли. Приглашаем обращаться за заказом образцов и посещением производства.
Email: info@risingsunroto.com
Website: www.risingsunroto.com
Address: No. 188 Xinghuo Avenue, Songmen Town, Wenling City, Taizhou, Zhejiang, China
 浙公网安备 33108102000897号